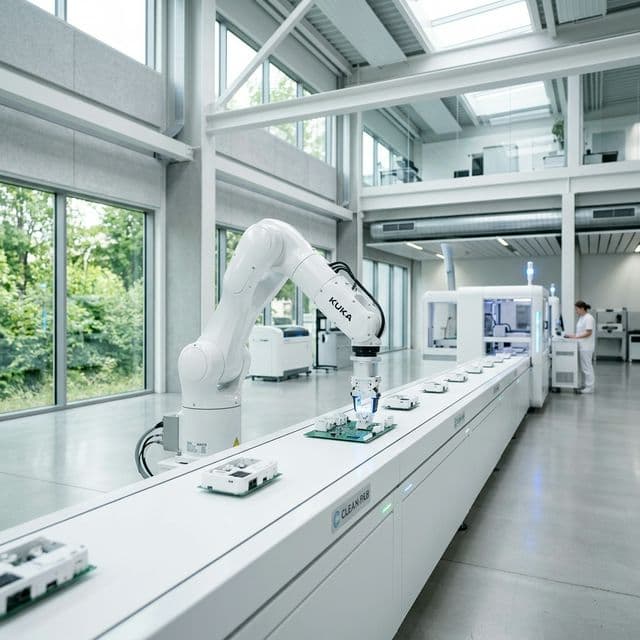
Ključne informacije
- Robotske ruke integrisane sa sistemima vizuelnog prepoznavanja omogućavaju precizno pozicioniranje materijala i smanjuju vreme ciklusa utovara/istovara za 40-60% u odnosu na ručne operacije.
- Uspešna automatizacija zahteva rešavanje izazova varijabilnosti materijala i integracije opreme kroz standardizovanu fiksaturu i kompatibilne protokole upravljanja.
- Rentabilnost se obično postigne u roku od 2-3 godine za operacije koje obrađuju 50.000+ jedinica godišnje, što čini proizvodnju visokih volumena kritičnim pragom za opravdanje ulaganja.
- Industrije uključujući signalistiku, automobilske komponente i oblikovanje lima su demonstrirale produktivnost poboljšanja od 25-35% kroz automatizovane tokove laserskog rezanja.
- Transportni sistemi na bazi trakastih transportera upareni sa povratnom informacijom vizuelnog prepoznavanja kreiraju fleksibilna, skalabilna rešenja koja odgovaraju višestruko tipovima materijala zadržavajući konzistentnu kvalitetu i propusnost.
Mašina za lasersko rezanje koja radi na punom kapacitetu je produktivna samo koliko su produktivni logistički procesi oko nje. U većini pogona, laser sam čeka značajan deo svakog radnog vremena — čeka da operator naloži novi lim, iskrca gotovu gnezdu ili sortira rezane delove. To vreme mirovanja nije problem lasera. To je logistički problem, i košta vas više nego što većina rukovodilaca pogona shvata.
Moderni sistemi automatizacije utovara i istovara uklanjaju to usko grlo integracijom direktno sa ćelijom rezanja — upravljajući hranjenjem sirovog lima, upravljenjem gotovih paleta i sortiranjem delova bez prekidanja ciklusa rezanja. Rezultat je dramatičan porast iskorišćenja mašine, smanjena zavisnost od ručnog rada i konzistentna propusnost tokom sva tri smene, uključujući nenadziran rad u noćnom periodu.
Ovaj članak detaljno objašnjava arhitekturu kompletnog sistema automatizacije laserskog rezanja — od menjača paleta i skladišta tornja do integracije transportera, PLC sekvenciranja i SCADA nadzora — kako biste mogli doneti informisanu odluku o tome šta vaša operacija zaista treba.
Automatizovani sistemi: Robotske ruke, vizuelni sistemi, transportne trake
Moderna automatizacija laserskog rezanja oslanja se na tri osnovnog sloja hardvera koji rade u koordinaciji: robotske manipulatore, sisteme mašinskog vida i infrastrukturu za rukovanje transportnom trakom ili paletama. Svaki ima posebnu ulogu, a ispravna integracija određuje da li ćete postići pravi učinak propusnosti ili samo dodata složenost.
Šesterosni artikulisani roboti — obično u rasponu nosivosti od 20 do 80 kg proizvedenih od strane proizvedača kao što su FANUC, KUKA ili ABB — rukuju preuzimanjem sirovih limova i uklanjanjem gotovih delova. Za rukovanje čelični limovima, alat na kraju robota obično koristi nizove vakuum čašica ocenjene za specifične dimenzije lima i završnu obrada. Magnetni prihvatači su opcija za feromagnetne materijale, ali zahtevaju kontrolirano puštanje kako bi se sprečilo pogrešno poravnanje dela na tabli za rezanje. Ključna razmatranja: vreme zamene prihvatača mora biti uključeno u proračune vremena ciklusa kada se koriste mešovite šarže materijala.
Mašinski vid je ono što transformiše robotu ćeliju iz učitavača sa fiksnom sekvencom u adaptivni sistem. 2D vid radi korekciju položaja lima na paleti — kompenzujući pomeranje steka, iskrivljene limove ili neusklađeno učitavanje od strane uzvodno postavljenog procesa. Za uklanjanje skeletnog otpada i ekstrakciju sortiranih delova, 3D sistemi vida koji koriste strukturiranu svetlost ili senzore vremenske letenja identifikuju geometriju dela i orijentaciju u realnom vremenu. Cognex i Keyence nudite industrijske rešenje visokog kvaliteta koja se direktno integrišu sa glavnim PLC platformama preko EtherNet/IP ili PROFINET.
Transportne trake — sa valjcima, trakom ili lancem — upravljaju prenošenjem rezanih delova sa laserske table u zone za sortiranje, slaganje ili nizvodno obradu. Segmentirani dizajni transportnih traka omogućavaju simultano rezanje i uklanjanje delova bez zaustavljanja ciklusa glave lasera.
- Radni omotač robotske ruke mora obuhvatiti punu visinu steka palete, ne samo nominalnu poziciju lima
- Kalibracija sistema vida treba biti zakazana kao zadatak preventivnog održavanja — optička devijacija uzrokuje greške u pozicioniranju koje se akumuliraju tokom smena
- Sinhronizacija brzine transportne trake sa vremenom ciklusa laserskog rezanja sprečava nakupljanje delova i blokade nizvodno
Praktični savet: Prilikom puštanja u rad sistema za hvatanje vođenih vidom, uvek validirajte putanje pristupa prihvatača na minimalnoj i maksimalnoj visini steka pod uslovima produkcijskog osvetljenja — varijacija ambijentalne svetlosti je najčešće uzrok povremenih kvarova vida u proizvodnom okruženju.
Ključni izazovi: Rukovanje materijalom i integracija
Automatizacija učitavanja i istovaranja lasera za rezanje uključuje specifičan skup inženjerskih problema koji daleko nadilazi mehaniku jednostavnog „pick-and-place" procesa. Sam materijal je prvi zapreka. Lim od čelika — obično mekani čelik, nehrđajući ili aluminijum u debljinama od 0,5 mm do 25 mm i formatima do 3000 x 1500 mm — nepredvidivo se ponaša tijekom rukovanju. Tanki limovi se savijaju i prosljeđuju pod vlastitom težinom, dok teže debljine zahtijevaju precizno ocijenjenu opremu za dizanje. Nizovi vakuumskih čašica moraju biti pravilno dimenzioniranih i podijeljenih prema gustoći materijala i završnoj obради površine; čak i jedna pogrešno konfigurirana zona na perforiranom ili djelomično rezanom limu može uzrokovati greške pri hvatanju usred ciklusa.
Uklanjanje ostatka okvira predstavlja jednako zahtjevan izazov. Nakon rezanja, preostali skelet lima i mali komadi otpada moraju biti pouzdano uklonjeni prije nego što novi list uđe u zonu rezanja. Nepotpuno uklanjanje ostatka okvira je jedan od najčešćih uzroka sudara mlaznice i neplanirane zastoja u automatiziranim laserskim ćelijama. Geometrija transportnih trakica sa letvama, dizajn tablice s četkama i pneumatski mehanizmi za ispuštanje dijelova zahtijevaju pažljiv odabir na osnovu geometrije dijela i proizvodnog asortimana.
Integracija s postojećom PLC i SCADA infrastrukturom dodaje dodatnu razinu složenosti. Većina laser mašina za rezanje — Trumpf, Bystronic, Mazak — radi s vlasničkim kontrolerima sa različitim implementacijama poljske magistrale: PROFINET, EtherNet/IP ili OPC-UA. Mapiranje signala internog stanja mašine (rezanje završeno, zaključavanje vrata, povratak ose u nulu) u PLC na razini pogona zahtijeva precizno mapiranje ulaza/izlaza i slijeđenje rukovanja signalima. Greške u vremenu na ovoj granici uzrokuju ili sudaranja ili nepotreban gubitak vremena ciklusa.
Konkretan savjet: uvijek implementirajte senzor potvrde prisutnosti materijala — induktivni ili ultrazvučni — na transportnoj polici za učitavanje prije nego što aktivirate signal otvaranja vrata mašine. Ovaj jedinstveni interlok eliminira najčešću klasu kvarova automatizacije u laserskim sistemima za učitavanje i zahtijeva manje od dva sata za povezivanje i konfiguraciju u Siemensovom S7 bloku sigurnosti.
- Zoniranje vakuumske čašice mora uzeti u obzir iskrojene ostatke skeleta i parcijalne uvjete lima
- Dizajn sistema za uklanjanje ostatka okvira trebao bi biti validiran prema cijeloj porodici dijelova, a ne samo prema nominalnim dijelovima
- Sekvence rukovanja poljskom magistralom između automatiziranog PLC-a i kontrolera mašine moraju biti dokumentirane i kontrolirane verzijom
- Arhitektura zaštitnog interloka trebala bi biti usklađena s zahtjevima PLd/SIL 2 gdje je moguć ljudski pristup ćeliji
Analiza povrata investicije i zahtevi količine proizvodnje
Odluke o investicijama u automatizaciju rukovanja materijalima pri laserskom rezanju moraju biti zasnovane na stvarnim podacima proizvodnje, a ne na projektovanom optimizmu. Standardni industrijski prag za opravdavanje u potpunosti automatizovanog sistema za učitavanje/istovaranje — skladištenje u tornjima integrisano sa linearnim gantrijom ili kartezijanskim robotom — nalazi se na približno 16 radnih sati dnevno ili 250.000+ sati rezanja godišnje. Ispod tog praga, poluautomatizovana rešenja sa stoloima za šatlovanje uz pomoć operatera često pružaju bolju efikasnost kapitala.
Razmotrimo realističan primenu srednje veličine objekta za obradu čelika sa laserima od 4kW, obradom čeličnog lima od 3mm do 12mm. Uz ručno učitavanje i istovaranje, jedan ciklus operatera dodaje 4 do 7 minuta vremena van rezanja po promeni lima. Sa 40 promena lima po smeni u dvije smene, to predstavlja 320 do 560 minuta izgubljenog vremena rezanja dnevno — praktično jedan do jedan i po sat naplaćivog vremena mašine po smeni. Automatizovani sistemi za promenu paleta sa pneumatskom separacijom delova smanjuju vreme promene na manje od 90 sekundi, odmah vraćajući taj kapacitet.
Tipični vremenski periodi povrata investicije za integrisane pakete automatizacije u ovom segmentu:
- Sistemi za promenu paleta (dvostoni): 14 do 22 meseca pri radu sa dve smene
- Linearni tornjevi za skladištenje sa automatizovanim hranjenjem lima: 24 do 36 meseci pri radu sa tri smene
- Potpuno automatizirane ćelije sa robotskim rastavljanjem i sortiranim uklanjanjem delova: 36 do 48 meseci, u zavisnosti od kompleksnosti asortimana delova
Razlike u trošku rada u regionu Zapadnog Balkana komprimuju vremenske periode povrata investicije u poređenju sa standardima Zapadne Evrope, ali stopa iskorišćenja mašine ostaje dominantna promenljiva bez obzira na geografiju.
Praktičan savet: Pre nego što specifikujete bilo koji sistem, zabeležite stvarne OEE podatke — ne teoretsku kapacitetu — najmanje četiri uzastopne nedelje. Unesite te podatke u model vremenske ciklusa. Automatizacija dimenzionisana prema naduvenim procenama će imati lošije performanse i iskositi vašu OIR kalkulaciju od prvog dana.
Kontaktirajte naš inženjerski tim na adresi eltekon.rs da izvršite procenu povrata investicije specifičnu za vašu lokaciju zasnovanu na stvarnim zapisima proizvodnje.
Industrijske aplikacije i primjena u praksi
Automatizovani sistemi za utovar i istovar lasera za rezanje primjenjuju se u širok spektru okruženja teške i precizne proizvodnje. Specifična arhitektura implementacije značajno varira u zavisnosti od tipa materijala, dimenzija lima, zahtjeva za vrijeme ciklusa i integracije narednih procesa.
U centrima za servisiranje čelika i radionicama za metalnu obradu, garaž-baziranim sistemima za automatizovanu pohranu i preuzimanje (AS/RS) obično se kombinuju sa fiber laser rezačima koji obrađuju meki čelik i lim od nerđajućeg čelika do 3000 x 1500 mm. Tipična konfiguracija koristi niz vakuumskih čaša za hvatanje montiranih na servo-pogonskom mostu, izvlačeći lim iz sistem-a za skladištenje i pozicionirajući ga na laser shuttle sto sa tolerancijom ponovljivosti od ±0,5 mm. Uklanjanje završenih dijelova obavlja sekundarni transporter ili ćelija robota za hvatanje i postavljanje, sa logikom odvajanja dijelova upravljanom izlazom nesting softvera putem OPC-UA na PLC.
U lancima snabdijevanja automobilskih komponenti, gdje aluminijske sirove figure zahtijevaju pažljivo rukovanje kako bi se izbjegle mrlje na površini, end-of-arm alat je inženjerski osmišljen sa ne-markantnim silikonskim čašama i servo osama sa ograničenom silom. Ovi sistemi često se direktno integriraju sa ERP/MES slojevima, automatski poklapajući zamjene serija na osnovu podataka proizvodnih naloga bez intervencije operatera.
Proizvođači opreme za hranu i farmaceutsku industriju često rezaju tanki lim od nerđajućeg čelika (0,5–3 mm) u proizvodnji visokog miksa sa malim volumenom. Ovdje, fleksibilne ćelije za utovar uz pomoć cobota nude praktično rješenje, smanjujući vrijeme promjene konfiguracije dok se zahtjevi za prostor održavaju upravljivima. Sistemi vizije montirani iznad hrpe sirovih materijala detektuju poziciju lima i ispravljaju pogrešnu poravnanja prije prenosa.
Za procesore lima koji rade u višesmjenskim operacijama, jedan kritičan savjet za implementaciju: sinhronizujte logiku PLC lodera sa CNC laserske mašine putem protokola rukovanja umjesto fiksnih vremenskih kašnjenja. Fiksna kašnjenja uводе kumulativni drift tokom smjena i predstavljaju čest izvor grešaka pri sudaru i neplanirane zastoja. Koristite diskretne I/O međubranu ili Profinet-bazirane signale statusa da potvrdite poziciju shuttle prije bilo kojeg pokretanja ose.
Kontaktirajte naš inženjerski tim na adresi eltekon.rs da bi ocijenili odgovarajuću arhitekturu automatizacije za vašu ćeliju rezanja.
Zaključak
Automatizacija ciklusa utovaranja i istovaranja laserskih mašina za rezanje eliminisuje primarno usko grlo u operacijama obrade lima. Kada je glava za rezanje u čekanju na ručno rukovanje materijalom, plaćate vreme rada mašine bez proizvodnje delova. Inženjerski slučaj je jasan.
Dobro integrisani sistem automatizacije prinaša merljive rezultate na svakoj relevantnoj metrici:
- Povećana iskorišćenost glavnog vretena i kapacitet propusnosti
- Konzistentno pozicioniranje materijala, smanjenje stope otpada i ponovljenih rezova
- Smanjena direktna zavisnost radne snage od repetitivnih poslova rukovanju
- Poboljšana bezbednost operatora uklanjanjem osoblja iz zone rezanja tijekom aktivnih ciklusa
- Skalabilna arhitektura koja omogućava budućnosti povećanja proizvodnog volumena bez većih reinvesticija kapitala
Bilo da rekonstruišete postojeću samostalnu ćeliju rezanja ili specificirate automatizaciju za novu liniju, arhitektura upravljanja, izbor hvataljke, integracija senzora i PLC logika svi zahtevaju precizne inženjerske odluke od početka. Greške u fazi dizajna su značajno skuplje za ispravljanje nego greške na papiru.
Da biste diskutovali o vašim specifičnim zahtevima, kontaktirajte Eltekon inženjerski tim na eltekon.rs.
Česta pitanja
Koje su glavne vrste sistema za utovar i istovar laserskih mašina za rezanje?
Primarni sistemi obuhvataju ručni utovar sa pomoćnim stezanjem, poluautomatske transportere sa pneumatskim aktuatorima, potpuno automatizirane izmenjivače paleta sa mehanizmima šatla i sisteme sa robotskom rukom (artikulisane ili SCARA). Svaki tip se razlikuje po kapacitetu propusnosti, zahtevima za prostorom i složenosti integracije sa sistemom upravljanja laserske mašine.
Koliko košta automatizovan utovar i istovar za laserski rezač?
Osnovni poluautomatski transportni sistemi koštaju između $15.000-$40.000, dok kompletan sistemi za izmenu paleta koštaju $50.000-$150.000 u zavisnosti od veličine i mogućnosti. Sistemi sa saradničkim robotima obično se kreću od $80.000-$250.000 uključujući alate na kraju manipulatora, integraciju bezbednosti i programiranje sistema.
Može li se postojeći laserski rezač modernizovati sa automatizovanim utovarom i istovarom?
Da, većina laserskih rezača može se modernizovati sa automatizovanim sistemima, iako kompatibilnost zavisi od interfejsa upravljanja mašine (paralelno ili Ethernet), dostupnog prostora za montažu i električne infrastrukture. Izvodljivost modernizacije i troškovi trebaju biti evaluirani od strane dobavljača automatizacije u saradnji sa proizvođačem laserske mašine kako bi se osigurala integracija sistema upravljanja i usklađenost sa bezbednošću.
Koji obim proizvodnje opravdava ulaganje u automatizaciju laserskog rezača?
Automatizacija obično postaje ekonomski isplativa sa 500-1.000+ dijelova mesečno, u zavisnosti od složenosti dijelova i vremena ciklusa; jednostavni dijelovi velikih količina mogu opravdati automatizaciju sa nižim volumenima. Kalkulacija povrata ulaganja trebala bi da uključi troškove rada, smanjenje gubitka materijala i povećanu propusnost (obično poboljšanje od 30-50%) umesto samo volumena.
Kako sistemi vizuelnog prepoznavanja poboljšavaju tačnost automatizacije laserskog rezanja?
Sistemi vizuelnog prepoznavanja omogućavaju precizno registrovanje materijala kroz detekciju fiducijalne oznake, detekciju ivica i geometrijsko poravnanje pre rezanja, čime se eliminišu greške pri ručnom pozicioniranju. Integracija sa kontrolerom mašine omogućava ispravke u realnom vremenu i verifikaciju kvaliteta inspekcijom rezanih profila, čime se obezbeđuje dimenzionalna tačnost u serijskoj proizvodnji.
Koje su prednosti izmenjivača paleta u automatizaciji laserskog rezanja?
Izmenjivači paleta omogućavaju kontinuiranu proizvodnju dozvoljavajući da se jedna paleta utovari dok se druga obrađuje, čime se dramatično smanjuje vreme mirovanja i povećava iskorišćenje mašine sa 60-70% na 90%+ radnog vremena. Oni takođe pružaju standardizovano pričvršćivanje radnog komada, poboljšavaju bezbednost smanjenjem blizine operatera laseru i olakšavaju brzu promenu poslova.
Kako software za slaganje dijelova smanjuje otpad materijala pri automatizovanom laserskom rezanju?
Algoritmi za slaganje dijelova automatski optimizuju postavljanje dijelova u materijalnim listovima, smanjujući otpad za 5-15% u odnosu na ručne rasporede dok istovremeno kalkulišu optimalne sekvence rezanja. Integracija sa sistemima automatizacije omogućava dinamičko slaganje na osnovu dostupnih veličina materijala, što omogućava proizvodnju dijelova "upravo-na-vreme" i niže troškove materijala po jedinici.
Mogu li saradnički roboti bezbedno raditi sa laserskim mašinama za rezanje?
Da, saradnički roboti mogu bezbedno da rade sa laserskim rezačima kada su opremljeni sa laserskim kutijama klase 1 ili sertifikovanim zaštitnim zavesama koje zaustavljaju kretanje robota pri aktivaciji lasera. Sistemi upravljanja sa berzinstalacijom bezbednosti moraju osigurati odgovarajuću logiku zaključavanja, a robot mora biti u skladu sa ISO/TS 15066 standardima za ograničenje sile tokom mogućih scenarija kontakta.
Koje izazove održavanja postoje sa automatizovanim sistemima laserskog rezanja?
Ključni izazovi obuhvataju održavanje preciznosti automatizovanih sistema pozicioniranja (zatezanje remena, habanje ležaja), upravljanje povećanom zamenom laserske cevi/optike zbog viške iskorišćenja i osiguranje pouzdanosti pneumatskih/hidrauličnih komponenti pri kontinuiranom radu. Prediktivno održavanje preko senzorskog praćenja i zakazanog pregleda komponenti su neophodni da bi se minimiziralo neplanirano vreme zaustavlja.
Kako IoT praćenje poboljšava operacije automatizovanih laserskih sistema za rezanje?
IoT senzori prate lasersku snagu, brzinu rezanja, tačnost pozicioniranja, protok materijala i zdravlje komponenti u realnom vremenu, omogućavajući prediktivno održavanje i trenutnu detekciju problema. Oblaka bazirana analitika identifikuje trendove performansi, optimizuje parametre rezanja za različite materijale i pruža podatke zasnovane rasporede kako bi se maksimizirala dostupnost mašine i konzistentnost proizvoda.