Ključne informacije
- PLC/SCADA sistemi omogućavaju preciznu kontrolu proizvodnje u realnom vremenu, što povećava efikasnost fabrike za 20-30%.
- Industrijski roboti i kolaborativni coboti smanjuju troškove rada i povećavaju sigurnost radnika kroz automatizaciju opasnih poslova.
- IoT senzori i prediktivno održavanje sprečavaju neplanirane zastoje mašina, čime se štede do 50% troškova održavanja.
- Retrofit postojećih mašina zahteva pažljivo planiranje i izbor kompatibilnih rešenja, ali omogućava postepenu transformaciju bez velikih kapitalnih ulaganja.
- Primena Industry 4.0 standarda čini srpske fabrike konkurentnim na globalnom tržištu kroz integraciju podataka, automatizacije i inteligentnih analitika.
Srpska proizvodnja je pod pritiskom. Rastući troškovi rada, neusklađena kvaliteta proizvoda, neplanirano vrijeme isključenja i sve zahtjevniji izvozni tržišta forsiraju menadžere pogona i inženjere proizvodnje da donesu odluku koju više ne mogu odložiti: automatizirati ili zaostati. Pitanje više nije trebam li modernizirati svoju fabriku, već kako to učiniti bez narušavanja aktivne proizvodnje, prekoračenja budžeta kapitala, ili završetka sa sistemom koji vaš održavački tim ne može podržavati.
Industrijska automatizacija u Srbiji je daleko prešla pilot fazu. Čelične toplice u Smederevu, fabrike hrane u Novom Sadu i diskretni proizvođači širom Šumadije već pokreu PLC-kontrolisane linije, SCADA-monitorovane procese i IIoT-povezanu opremu na radionici. Tehnologija je dokazana, lokalno primjenjiva i sve dostupnija operacijama srednje veličine — ne samo velikim industrijskim grupama.
Ovaj članak razlaže osnovne tehnologije automatizacije koje se trenutno primjenjuju u srpskim fabrikama, realistične izazove primjene s kojima ćete se suočiti, i kako strukturirani, inženjerski vođen pristup zapravo izgleda od prve revizije lokaliteta kroz komisiju i preuzimanje od strane operatora.
```htmlPLC/SCADA Sistemi i Kontrola Proizvodnje
PLC i SCADA sistemi čine kičmu savremene industrijske automatizacije. U srpskim fabrikama – od čeličana u Smederevu do prehrambenih pogona u Vojvodini – implementacija ovih tehnologija direktno određuje pouzdanost procesa, OEE (Overall Equipment Effectiveness) i sposobnost operatera da reaguju na poremećaje u realnom vremenu.
Na nivou kontrolera, najzastupljeniji su Siemens S7-1200 i S7-1500 serije, Allen-Bradley CompactLogix i ControlLogix platforme, kao i Mitsubishi MELSEC iQ-R za aplikacije sa visokim zahtevima ciklusnog vremena. Izbor platforme nije marketinška odluka – zavisi od arhitekture mreže, potrebnog broja I/O tačaka, zahteva za funkcionalnom bezbednošću (IEC 62061, SIL nivoi) i postojeće opreme u pogonu.
SCADA sloj – najčešće Siemens WinCC ili Inductive Automation Ignition – omogućava centralizovanu vizualizaciju, akviziciju podataka i upravljanje alarmima. Ignition, zahvaljujući web-baziranoj arhitekturi i neograničenom broju klijenata po licenci, postaje sve popularniji izbor za greenfield projekte u regionu. WinCC ostaje dominantan tamo gde postoji duboka integracija sa Siemens TIA Portal okruženjem.
Konkretan primer: u jednom od projekata montaže automatske linije za pakovanje, Eltekon tim je implementirao S7-1500 kontroler sa PROFIsafe komunikacijom za upravljanje servo osima i sigurnosnim zonama. SCADA sistem baziran na Ignition platformi omogućio je OEE reporting u realnom vremenu i integraciju sa ERP sistemom klijenta putem REST API-ja – bez potrebe za dodatnim middleware rešenjima.
Praktičan savet: Pre definisanja PLC arhitekture, uvek uradite detaljnu analizu I/O liste i vremena skeniranja. Podcenjivanje ciklusnog vremena u aplikacijama sa brzim servo osima ili visokonaponskim sklopkama može rezultovati nestabilnim radom sistema koji je na papiru ispravno dizajniran.
Planirate modernizaciju kontrolnog sistema? Speak with our engineering team – analiziramo postojeću infra
```Industrijski roboti i kolaborativni coboti
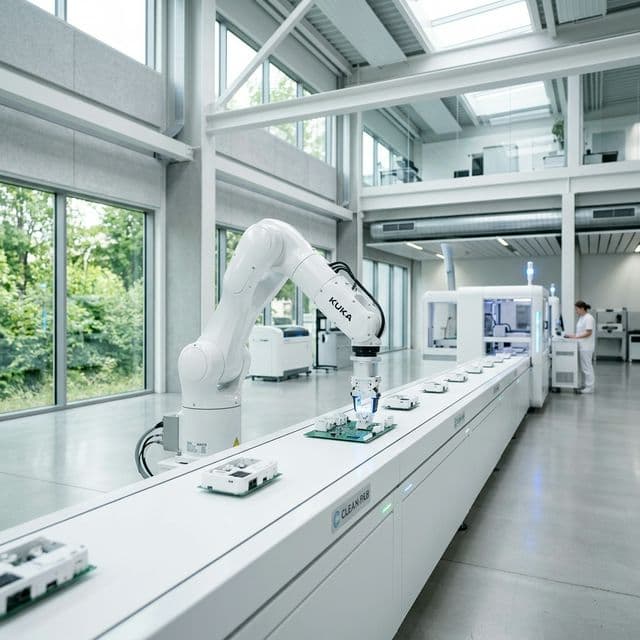
Industrijska robotiku u srpskim fabrikama danas možemo podeliti u dve jasno odvojene kategorije, svaka sa specifičnom primenom i tehničkim zahtevima: tradicionalni industrijski roboti i kolaborativni roboti (coboti). Razumevanje razlike između njih ključno je za donošenje ispravne investicione odluke.
Tradicionalni industrijski roboti – kao što su Fanuc M-710iC, KUKA KR QUANTEC ili ABB IRB 6700 – rade u ograđenim sigurnosnim zonama, isporučuju visoke opterećivosti (do 500 kg) i ponavljačku tačnost ispod ±0,05 mm. Idealni su za primenu u srpskim livnicama i čeličanama gde se izvodi zavarivanje, rezanje plazmom, manipulacija vrućim odlitcima ili nanošenje premaza u teškim uslovima. Ovi sistemi zahtevaju integrisane PLC bezbednosne kontrolere – tipično Siemens F-CPU ili Allen-Bradley GuardLogix – za upravljanje sigurnosnim zonama i blokadama u skladu sa EN ISO 10218-1/2 standardima.
Coboti, poput Universal Robots UR10e ili FANUC CRX-10iA, funkcionišu drugačije. Rade bez fizičkih ograda (uz odgovarajuću procenu rizika prema ISO/TS 15066), lako se reprogramiraju i mogu da dele radni prostor sa operaterima. U praksi, srpski proizvođači prehrambenih proizvoda i finalnih delova koriste cobote za zadatke inspekcije, pakovanja i preciznog montiranja gde je fleksibilnost važnija od sirove brzine.
Konkretna preporuka za implementaciju: pre nabavke bilo kog robota, sprovesti detaljan vremenski studij (time-motion study) ciljnih operacija i definisati OEE baseline. Roboti su opravdana investicija kada je OEE ispod 65% zbog ljudskog faktora, ili kada postoje zahtevi za taktnim vremenom kraćim od 8 sekundi po ciklusu – što ručna radna snaga ne može konzistentno da postigne.
Integracija robotskih ćelija sa postojećim SCADA sistemima (WinCC, Ignition) omogućava praćenje performansi u realnom vremenu i pravovremenu dijagnostiku, što je posebno relevantno za fabrike koje prelaze ka Industry 4.0.
IoT, Industry 4.0 i Prediktivno Održavanje
Industry 4.0 nije marketinška fraza – to je skup konkretnih tehnologija koje menjaju način na koji fabrike u Srbiji upravljaju proizvodnim procesima i opremom. U osnovi leži IIoT (Industrial Internet of Things): mreža senzora, kontrolera i komunikacionih protokola koji kontinuirano prikupljaju podatke sa terena i prosleđuju ih sistemima višeg nivoa na analizu.
U praksi, implementacija prediktivnog održavanja u srpskim industrijskim pogonima najčešće podrazumeva sledeće komponente:
- Vibracioni senzori montirani na elektromotore i reduktore koji detektuju anomalije pre mehaničkog otkaza
- Senzori temperature i struje za praćenje opterećenja pogonskih sistema u realnom vremenu
- Protokole kao što su OPC-UA i MQTT za pouzdanu razmenu podataka između PLC-a, SCADA sistema i cloud platformi
- Analitičke platforme – lokalne (on-premise) ili hibridne – koje primenjuju algoritme za detekciju odstupanja od normalnih operativnih parametara
Konkretan primer: u livnici sa kontinuiranom proizvodnjom, neplaniran zastoj jedne peći može koštati više desetina hiljada evra po satu. Postavljanjem vibracionih i temperaturnih senzora na kritičnu opremu, uz integraciju sa Siemens WinCC SCADA platformom, moguće je identifikovati degradaciju ležajeva 72 do 96 sati pre otkaza – dovoljno vremena za planiranu intervenciju bez zaustavljanja linije.
Važna tehnička napomena: prediktivno održavanje zahteva kvalitetne istorijske podatke. Sistem koji beleži podatke samo svakih 30 sekundi neće detektovati kratkotrajne udare vibracija koji su najraniji pokazatelji mehaničkih problema. Preporučujemo frekvenciju uzorkovanja od najmanje 1 Hz za vibracione parametre, uz lokalnu edge obradu podataka kako bi se smanjio protok ka centralnom serveru.
Eltekon implementira IIoT rešenja prilagođena realnim uslovima srpske industrije – od odabira hardvera otpornog na prašinu i visoke temperature, do integracije sa postojećim PLC sistemima bez zaustavljanja proizvodnje.
Izazovi Implementacije i Retrofit Starih Mašina
Jedan od najvećih operativnih izazova u srpskoj prerađivačkoj industriji nije nedostatak volje za automatizacijom – već integracija savremenih upravljačkih sistema sa mašinama starima i po 30 do 40 godina. Fabrike čelika u Smederevu, livnice u Kraljevu i prehrambeni pogoni u Vojvodini rade na opremi koja je projektovana u doba relejne logike i analognih signala 4–20 mA. Implementacija PLC-a u takvom okruženju zahteva sistemski pristup, a ne jednostavnu zamenu komponenti.
Tipični tehnički problemi uključuju:
- Nestandardizovane komunikacione protokole starih mašina (npr. vlasnički RS-232 interfejsi bez dokumentacije)
- Istrošene enkodere i senzore koji generišu nestabilne signale, što direktno utiče na tačnost PLC ulaza
- Nedostatak originalnih šema i tehničke dokumentacije – česta pojava kod opreme iz SFRJ perioda
- Električne instalacije bez adekvatnog uzemljenja i oklopljavanja, koje unose šum u analogne petlje
Konkretan primer: pri retrofit projektu hidraulične prese u jednoj beogradskoj metaloprerađivačkoj firmi, tim je naišao na proporcionalni ventil upravljan 0–10 V signalom, nekompatibilan sa standardnim Siemens S7-1200 analognim izlazima kalibrisanim na 4–20 mA. Rešenje je podrazumevalo ugradnju signal konvertera i reprogramiranje PID petlje uz kompenzaciju nelinearne karakteristike ventila.
Praktičan savet: Pre nego što se pristupi bilo kakvom retrofit projektu, obavezno sprovesti detaljni elektro-mehanički audit postrojenja. Dokumentovati sve postojeće I/O tačke, izmeriti kvalitet napajanja i proveriti integritet uzemljenja. Ovaj korak štedi značajno vreme tokom same implementacije i sprečava skupe greške u fazi puštanja u rad.
Uspešan retrofit podrazumeva postepenu migraciju – fazu po fazu – kako bi se minimizovao zastoj u proizvodnji. Eltekon tim primenjuje ovaj pristup na projektima širom regiona, osiguravajući da stara
Zaključak
Industrijska automatizacija u srpskoj proizvodnji više nije dugoročna ambicija — to je operativna neophodnost. Fabrike koje i dalje oslanjaju na ručne procese i zastarelu upravljačku infrastrukturu suočavaju se s rastućim pritiskom od povećanja troškova rada, strogih standarda kvalitete i konkurencije od modernizirovanih regionalnih proizvođača.
Osnovne tehnologije koje pokreću automatizaciju fabrika u cijeloj Srbiji — PLC-bazirani upravljački sistemi, SCADA platforme, niskoznamenske električne instalacije i IIoT integracija — su dokazane, skalabilne i primjenjive u postojećim proizvodnim okruženjima. Implementacija ne zahtijeva greenfield projekat. Ciljana poboljšanja specifičnih procesnih dijelova donose mjerljiv ROI uz minimiziranje gubitka proizvodnje.
Ključne prioritete za bilo kojeg srpskog proizvođača koji procjenjuje investiciju u automatizaciju trebale bi biti:
- Precizna procjena trenutne arhitekture upravljačkog sistema i točaka kvarenja
- Odabir hardverskih i softverskih platformi s dugoročnom podrškom dobavljača
- Integracija mogućnosti prediktivnog održavanja od početka
- Lokalna inženjerska stručnost kako bi se osigurala usklađena, održavana rješenja
Za razgovor o vašim specifičnim zahtjevima, kontaktirajte Eltekon inženjerski tim na eltekon.rs.
Česta pitanja
Koja je razlika između PLC i SCADA sistema u fabrikskoj automatizaciji?
PLC (Programabilni logički kontroler) je uređaj koji direktno kontroliše mašine i procese kroz ulazne/izlazne signale, dok SCADA (Supervisory Control and Data Acquisition) sistem omogućava centralizovani nadzor i kontrolu više PLC-eva sa grafičkog sučelja. SCADA sistemi prikupljaju podatke, omogućavaju daljinsku kontrolu i analizu, dok PLC-evi obavljaju konkretne industrijske zadatke u realnom vremenu.
Koliko košta automatizacija fabrike u Srbiji?
Troškovi automatizacije variraju od 50.000 do 500.000+ EUR zavisno od veličine fabrike, vrste procesa i stepena automatizacije. Male fabrike mogu započeti sa osnovnim PLC sistemima od 20.000-50.000 EUR, dok kompleksne fabrike sa robotikom i SCADA zahtevaju značajniju investiciju. ROI se obično postiže u 2-4 godine kroz povećanu produktivnost i smanjenje grešaka.
Kako se povezuju stari i novi sistemi automatizacije?
Integracija starih i novih sistema obavlja se kroz gateway konvertore i middleware rešenja koja omogućavaju komunikaciju između različitih protokola (Modbus, Profibus, Ethernet/IP). Stari sistemi se mogu adaptirati dodavanjem senzora i modula za povezivanje, a nove SCADA platforme mogu čitati podatke iz postojećih kontrolera bez potrebe za kompletnom zaменom opreme.
Šta su kolaborativni roboti i zašto su pogodni za male fabrike?
Kolaborativni roboti (coboti) su sigurni roboti dizajnirani za rad u blizini ljudi bez zaštitnih barijera, sa mogućnošću direktnog programiranja i fleksibilne primene. Pogodni su za male fabrike jer zahtevaju manju investiciju (20.000-80.000 EUR), laku prenamenu između zadataka, brzu instalaciju i ne zahtevaju specijalizovanu obuku.
Kako automatizacija fabrike pomaže u smanjenju troškova proizvodnje?
Automatizacija smanjuje troškove kroz eliminaciju ljudskih grešaka (čak do 40%), optimizaciju potrošnje energije i sirovina, povećanu produktivnost rada i brže vremenske cikluse. Dodatno, smanjuje se potreba za radnom snagom na repetitivnim zadacima, što omogućava realokaciju zaposlenih na veće vrednosti dodane.
Koji su zakonski zahtevi za automatizaciju fabrike u Srbiji?
Fabrike u Srbiji moraju poštovati direktive EU vezane za sigurnost mašina (2006/42/EC), elektromagnetnu kompatibilnost (2014/30/EU) i radnu sigurnost prema zakonu o bezbednosti i zdravlju na radu. Svi automatizovani sistemi moraju biti dokumentovani, testirani i sertifikovani od strane ovlašćenih tela pre nego što se puste u rad.
Gde mogu naći stručnjake za automatizaciju fabrika u Srbiji?
Stručnjake za automatizaciju fabrika možete naći kroz asocijacije za industrijsku automatizaciju, integratoare sistema poput Šimensa, Mitsubishija i ABB-a koji imaju lokalne poslovnice, ili kroz konsultantske firme specijalizovane za Industry 4.0. Takođe možete kontaktirati lokalne tehnološke fakultete koji imaju laboratorijume i preporučuju konsultante.
Koja je razlika između Industry 4.0 i klasične automatizacije?
Industry 4.0 predstavlja integrisanu mrežu pametnih mašina sa IoT senzorima, analitikom podataka i autonomnom kontrolom, dok klasična automatizacija koristi zatvorene sisteme sa unapred programiranim sekvencama. Industry 4.0 omogućava real-time optimizaciju, prediktivno održavanje i fleksibilnost u proizvodnji, što zahteva veće ulaganje ali donosi veće povrate na dugi rok.